技術開発ニュース No.170
- ページ: 50
-
研 究 紹 介
第 1 表 計算諸元
初期欠陥
圧力容器中に設定(第 2 表の通り)
進展速度
第 3 図を参照
残留応力
メーカ計算値 (プラントメーカへの別委託)
4
計算結果
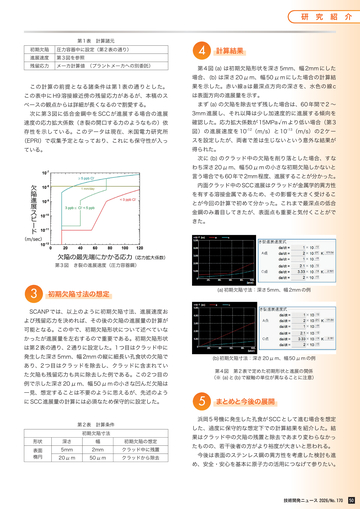
第 4 図 (a) は初期欠陥形状を深さ 5mm、幅 2mm にした
場合、(b) は深さ 20 μ m、幅 50 μ m にした場合の計算結
この計算の前提となる諸条件は第 1 表の通りとした。
この表中に H9 溶接線近傍の残留応力があるが、本稿のス
ペースの観点からは詳細が長くなるので割愛する。
次に第 3 図に低合金鋼中を SCC が進展する場合の進展
速度の応力拡大係数(き裂の開口する力のようなもの)依
存性を示している。このデータは現在、米国電力研究所
(EPRI)で収集予定となっており、これにも保守性が入っ
ている。
果を示した。赤い線 a は最深点方向の深さを、水色の線 c
は表面方向の進展量を示す。
まず (a) の欠陥を除去せず残した場合は、60 年間で 2 ~
3mm 進展し、それ以降は少し加速度的に進展する傾向を
確認した。応力拡大係数が 15MPa √ m より低い場合(第 3
図)の進展速度を 10-12(m/s)と 10-13(m/s)の 2 ケー
スを設定したが、両者で差は生じないという意外な結果が
得られた。
次に (b) のクラッド中の欠陥を削り落とした場合、すな
わち深さ 20 μ m、幅 50 μ m の小さな初期欠陥しかないと
言う場合でも 60 年で 2mm 程度、進展することが分かった。
内面クラッド中の SCC 進展はクラッドが金属学的異方性
を有する溶接金属であるため、その影響を大きく受けるこ
とが今回の計算で初めて分かった。これまで最深点の低合
金鋼のみ着目してきたが、表面点も重要と気付くことがで
きた。
第 3 図 き裂の進展速度(圧力容器鋼)
3
(a) 初期欠陥寸法:深さ 5mm、幅 2mm の例
初期欠陥寸法の想定
SCANP では、以上のように初期欠陥寸法、進展速度お
よび残留応力を決めれば、その後の欠陥の進展量の計算が
可能となる。この中で、初期欠陥形状について述べていな
かったが進展量を左右するので重要である。初期欠陥形状
は第 2 表の通り、2 通りに設定した。1 つ目はクラッド中に
発生した深さ 5mm、幅 2mm の縦に細長い孔食状の欠陥で
(b) 初期欠陥寸法:深さ 20 μ m、幅 50 μ m の例
あり、2 つ目はクラッドを除去し、クラッドに含まれてい
第 4 図 第 2 表で定めた初期形状と進展の関係
(※ (a) と (b) で縦軸の単位が異なることに注意)
た欠陥も残留応力も共に除去した例である。この 2 つ目の
例で示した深さ 20 μ m、幅 50 μ m の小さな凹んだ欠陥は
一見、想定することは不要のように思えるが、先述のよう
に SCC 進展量の計算には必須なため保守的に設定した。
5
まとめと今後の展開
浜岡 5 号機に発生した孔食が SCC として進む場合を想定
第 2 表 計算条件
した、過度に保守的な想定下での計算結果を紹介した。結
初期欠陥寸法
形状
深さ
幅
初期欠陥の想定
表面
楕円
5mm
2mm
クラッド中に残置
20 μ m
50 μ m
クラッドから除去
果はクラッド中の欠陥の残置と除去であまり変わらなかっ
たものの、若干後者の方がより裕度が大きいと思われる。
今後は表面のステンレス鋼の異方性を考慮した検討も進
め、安全・安心を基本に原子力の活用につなげて参りたい。
技術開発ニュース 2026/No.170
50
�
- ▲TOP